Какие существуют способы обработки ободранной круглой стали?
2026-09-09
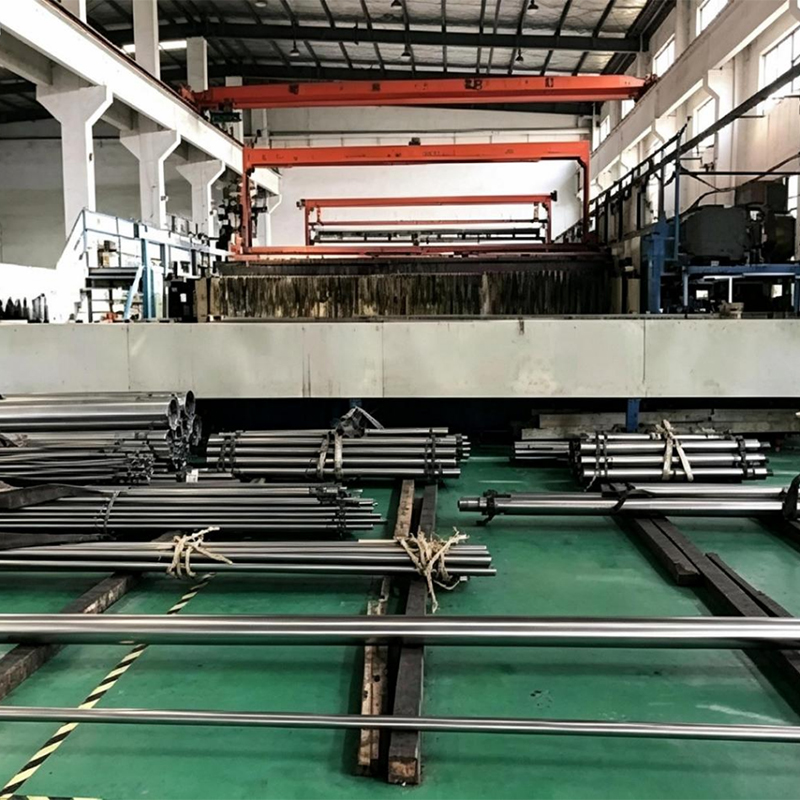
Какие существуют способы обработки обдирной круглой стали? Приглашаем связаться с Гуань Юйфэн, мобильный телефон +86-13328118590. Мы занимаемся производством и обработкой гидравлических компонентов, таких как штоки, колонны пресс-форм, полые валы, хромированные штоки, шлифованные прутки. Обдирная круглая сталь означает волочильную технологию при нормальной температуре, а также метод, при котором к одному концу материала прикладывают волочильное усилие и протягивают материал через отверстие матрицы, при этом диаметр отверстия матрицы должен быть меньше диаметра материала. Холоднотянутая круглая сталь также означает круглую сталь, изготовленную вышеуказанным методом.
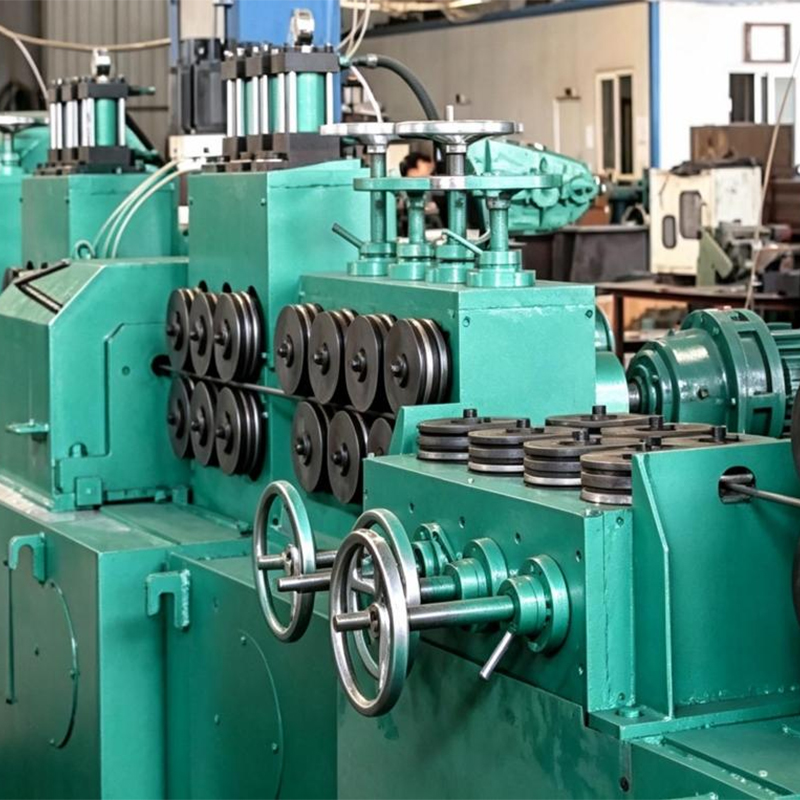
На рынке обдирной круглой стали люди повсеместно отождествляют холоднотянутую круглую сталь и круглую сталь холодного растяжения, однако в действительности эти две имеют совершенно разные способы обработки. Холодное волочение придаёт материалу не только деформацию растяжения, но и деформацию сжатия, поэтому материал после холодного волочения обладает несколько лучшими свойствами, чем материал после холодного растяжения. Холодное волочение обычно выполняется на специальном волочильном стане, тогда как холодное растяжение значительно проще.
После холодной обработки круглой стали возникает определённая пластическая деформация, предел текучести значительно повышается, то есть прочность и твёрдость заметно возрастают, но пластичность и вязкость несколько снижаются; это явление называется деформационным упрочнением стали при холодной обработке. Как правило, чем больше деформация при холодной обработке, тем заметнее упрочнение, то есть тем больше повышается предел текучести, и тем больше снижаются пластичность и вязкость. В процессе холодного волочения круглая сталь не только подвергается растяжению, но одновременно и сжимающему воздействию. После одного или нескольких проходов холодного волочения предел текучести круглой стали может повыситься на 40%–60%, но пластичность значительно снижается, и она приобретает свойства твёрдой стали.
Холодное волочение обязательно должно выполняться на специальном волочильном стане. Продукцию из холоднотянутого материала выбирают для применений, предъявляющих повышенные требования к точности размеров материала; холодное волочение позволяет за счёт выбора размеров материала определять точность размеров и чистоту поверхности готовой продукции после обработки, обычно выбирают материал, наружный диаметр которого на несколько миллиметров больше требуемого диаметра продукции.
После предварительной обработки исходный материал может быть подан на волочильный стан для выполнения волочения. Чтобы уменьшить износ волочильной матрицы, в этом процессе необходимо смазывать матрицу. Обычно существует два способа смазки: один — смазка маслом, другой — смазка специальным смазочным материалом. После волочения продукция ещё нуждается в таких операциях, как правка, удаление отходов зажимной головки, резка на мерные длины, антикоррозионная обработка, и только после этого считается готовой продукцией.